工艺选择
覆膜砂壳型、其他砂型与熔模铸造怎么选?
选择铸造路线时,应综合比较铸态表面质量与精度、零件大小、工装投入和生产批量。壳型铸造属于砂型铸造,其覆膜砂壳与熔模铸造围绕蜡模形成的陶瓷壳不同。
哪种工艺更适合零件和生产批量?
下表比较行业通用的铸态表面与尺寸表现趋势。表中的自硬树脂砂是自行硬化的代表,其他化学粘结砂还包括受热或气体触发硬化的路线。
对于重复生产的中等尺寸零件,如果较好的铸态表面和尺寸控制可以减少后续加工,可优先比较壳型铸造。若湿型砂的表面和公差表现已满足图纸,且生产批量适合相应造型线,可纳入湿型砂方案。大件、单件或较短批量可比较自硬砂;小型复杂零件如能凭细节和表面质量减少机加工,可比较熔模铸造。最终应看交付总成本:预期订单分摊的工装费,加上铸造、清理、机加工和检验费用。
| 选择维度 | 覆膜砂壳型铸造 | 湿型砂铸造 | 自硬树脂砂 | 陶瓷壳熔模铸造 |
|---|---|---|---|---|
| 表面质量与细节 | 铸态表面及细小特征较好,可减少后续清理。 | 通常需要较多表面清理;常规砂型表面满足要求时可纳入比较。 | 可以获得较好表面,结果受粘结剂、砂料和铸型涂料影响。 | 适合精细特征与光洁铸态表面,有时可减少机加工。 |
| 铸态尺寸精度 | 铸态精度通常优于常规湿型砂。 | 尺寸波动较大,精密配合通常仍需机加工。 | 预先硬化的铸型有利于尺寸控制,应结合所用体系和零件大小确认。 | 有利于形成精确的复杂形状,可达公差受尺寸及工艺控制影响。 |
| 零件大小 | 常用于中等尺寸零件,更大外形需结合铸造厂条件评审。 | 尺寸适用范围较广,上限取决于造型线、砂箱与搬运设备。 | 大件、重件和大型砂芯可优先纳入比较。 | 常用于较小的复杂零件,更大外形需与铸造厂核对。 |
| 工装与成本结构 | 金属模样前期投入相对较高,应结合后续清理和机加工节省比较。 | 造型材料成本较低,模样投入取决于生产工装与自动化程度。 | 模样选择较灵活,须计入粘结剂、造型准备和固化费用。 | 常规压蜡模具增加前期投入,制蜡模和陶瓷制壳还需持续工序成本。 |
| 生产批量 | 重复生产有助于分摊金属模具投入。 | 自动造型适合大批量,简单模样也可服务样件和小批量。 | 适用于单件及中短批量方案,尤其可考虑较大型铸件。 | 重复订单有助于分摊常规压蜡模具费用,但仍需为铸件制作蜡模和陶瓷壳。 |
沃泰达说明的是哪条制造路线?
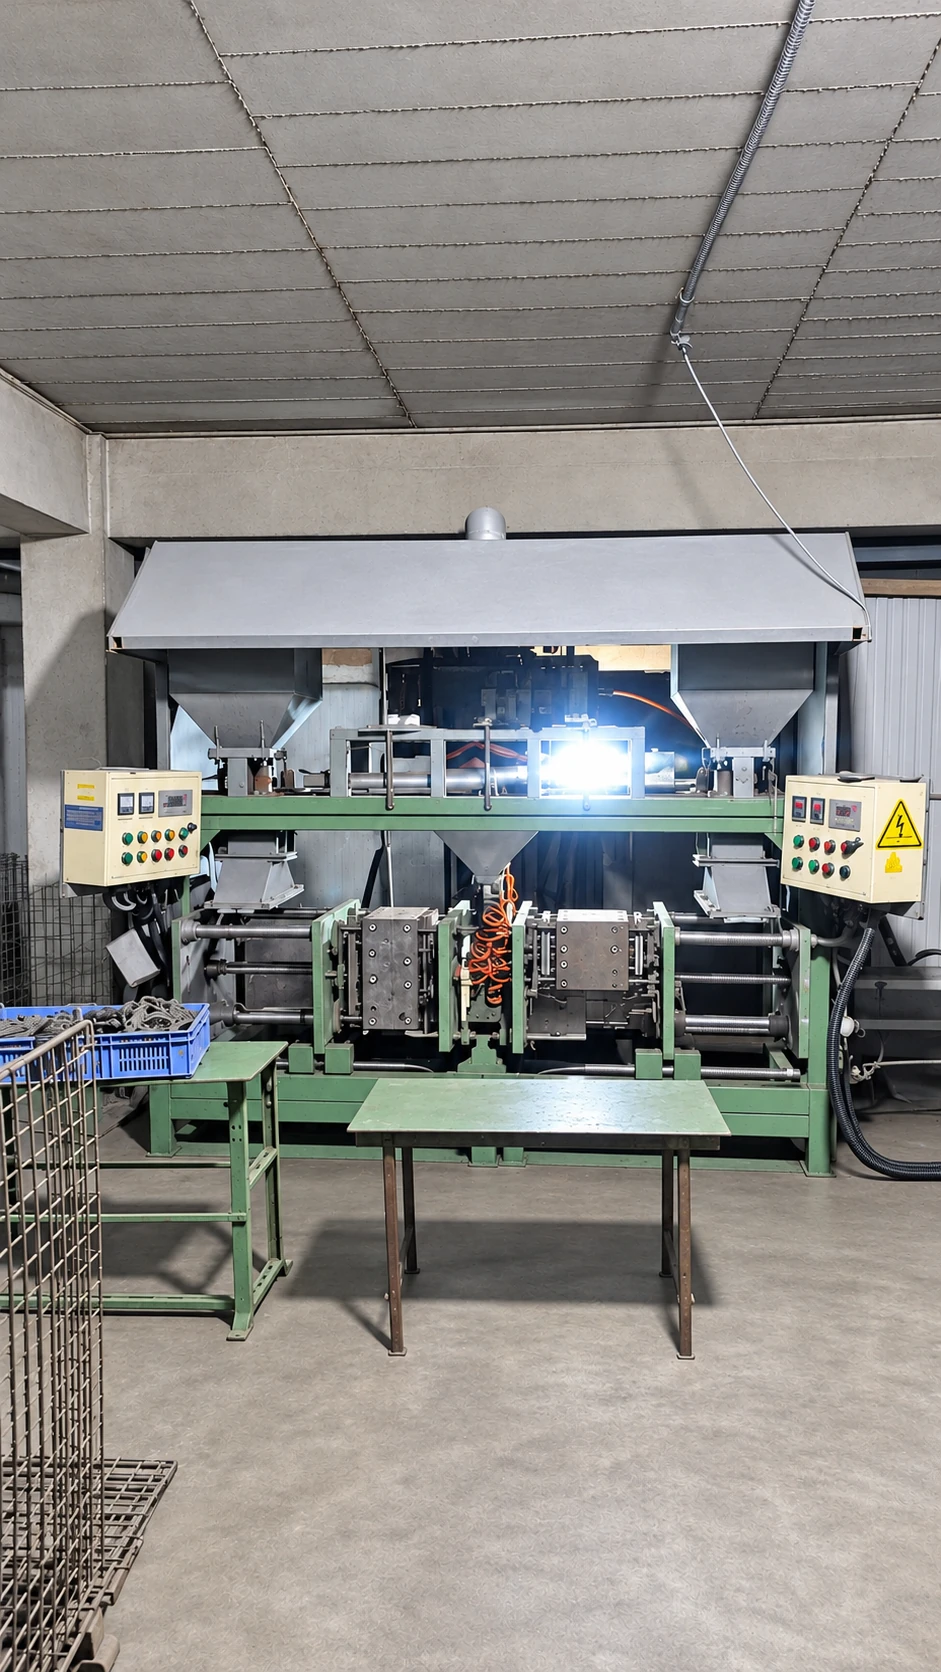
沃泰达使用覆膜砂,在加热模具中形成壳型及砂芯。厂内铸造、热处理和CNC机加工按相互衔接的工序评审。询价可以涉及铸件毛坯、热处理毛坯或机加工零件,应明确所需交付状态包含哪些工序。
如何让两份报价采用相同技术依据?
先统一图纸版本、材料规范和交付状态。仅有工艺名称,不能确定成品尺寸、检验范围或交付后还需完成的工作。
- 注明指定的铸造工艺,以及需要进一步评审的条件。
- 标明铸态表面、机加工特征、基准和加工余量。
- 列明热处理、表面防护及留给其他供应商完成的工序。
- 结合制造范围,约定检验方法、验收标准和所需记录。
发送图纸前
“壳型铸造”是否一定指熔模铸造?
需要确认铸型材料。树脂粘结砂壳与围绕蜡模形成的陶瓷壳属于不同路线。询价时请说明所需工艺。
工装成本与生产批量应怎样比较?
先单独列出前期工装费用,再按预期重复生产数量分摊。比较合格成品的成本时,还要加入铸造、热处理、清理、机加工和检验费用。重复订单有助于支持金属模样或压蜡模具的投入;短批量则应同时比较工装路线和单件铸造价格。
参考来源
外部来源用于说明标准或一般铸造工艺;沃泰达自身的制造实例在正文中单独标明。
相关资料
从您的图纸开始
一起评审您的零件。
请发送当前图纸版本、材料规范、数量及检验要求。我们评审制造范围后,再确认价格、工装和生产时间安排。
Leo Wu · 总经理
leo.wu@wontide.com.cn
WhatsApp: +86 153 0535 4023
点击邮件按钮会打开您的邮件应用。请自行添加图纸附件并发送;也可以复制邮箱地址或使用 WhatsApp 联系。