鋳造法の選定
シェルモールド・砂型・ロストワックス鋳造をどう選ぶか
鋳造法は、鋳放し面の仕上がりと精度、部品サイズ、工具・金型への投資、生産数量のバランスで選びます。シェルモールド鋳造は砂型鋳造の一種です。レジンコーテッドサンドで作るシェルは、ロストワックス鋳造でワックス模型の周囲に形成するセラミックシェルとは異なります。
部品と生産数量に合う製造法はどれですか。
表は、鋳放し面と寸法についての一般的な業界傾向を比較したものです。ここでは自硬性樹脂砂をノーベーク方式の例として扱います。その他の化学的に硬化させる方式には、熱やガスで硬化を促すものもあります。
繰り返し生産する中型部品で、鋳放し面の品質や寸法精度を高めることで後工程を減らせる場合は、シェルモールドを候補にします。生砂型で得られる表面品質や寸法公差が図面に適合し、生産数量が造型ラインに適している場合は、生砂型を比較します。大型部品や単品・小ロット生産では、自硬性砂型も候補になります。小型で複雑な部品で、細部形状や表面仕上げによって機械加工を減らせる場合は、ロストワックス鋳造を比較します。選定基準は、想定する注文に配分した工具・金型費に、鋳造、仕上げ、機械加工、検査を加えた納入品全体のコストです。
| 選定項目 | レジンコーテッドサンドによるシェルモールド鋳造 | 生砂型鋳造 | 自硬性樹脂砂(ノーベーク) | セラミックシェルによるロストワックス鋳造 |
|---|---|---|---|---|
| 表面仕上げと細部形状 | 良好な鋳放し面と細かな形状が得られ、後の仕上げを減らせる場合があります。 | 通常は表面仕上げの作業が多くなります。一般的な砂型鋳肌で要求を満たす場合に比較します。 | 良好な仕上がりが可能です。粘結剤、砂、塗型剤が結果に影響します。 | 細部形状と滑らかな鋳放し面に適し、機械加工を減らせる場合があります。 |
| 鋳放し寸法精度 | 一般に、従来の生砂型より良好な鋳放し寸法精度が得られます。 | 寸法のばらつきが大きく、精密なはめあいには通常、機械加工が必要です。 | 注湯前に硬化した鋳型が寸法管理に役立ちます。採用する方式と部品サイズを確認します。 | 複雑な形状を精度よく鋳造できます。実現できる公差はサイズと工程管理によります。 |
| 部品サイズ | 中型部品でよく検討されます。より大きい外形寸法は鋳造業者ごとに確認が必要です。 | 幅広いサイズに対応する方式です。造型ライン、型枠、搬送・取扱設備が対応外形を決めます。 | 大型・重量部品や大きな中子を検討する際の候補になります。 | 小型で複雑な部品でよく選ばれます。より大きい外形寸法は鋳造業者に確認します。 |
| 工具・金型とコスト構造 | 造型用金型への投資が比較的大きく、仕上げや機械加工の削減効果と比較します。 | 鋳型材料の費用は低めです。模型への投資は生産用工具と自動化の方法によります。 | 模型の選択肢に柔軟性があります。粘結剤、造型、硬化にかかる費用を含めて比較します。 | 従来のワックス成形用金型には初期費用がかかり、模型製作とセラミックシェルの工程作業も必要です。 |
| 生産数量 | 繰り返し生産によって、金型への投資を複数の部品に配分できます。 | 自動造型は大量生産に適し、簡単な模型は試作や少量生産にも使えます。 | 単品や小〜中ロット、特に大型鋳物で検討しやすい方式です。 | 継続発注によって従来のワックス成形用金型費を配分できますが、鋳物に用いるワックス模型とセラミックシェルはその都度製作します。 |
Wontideはどの工程を採用していますか。
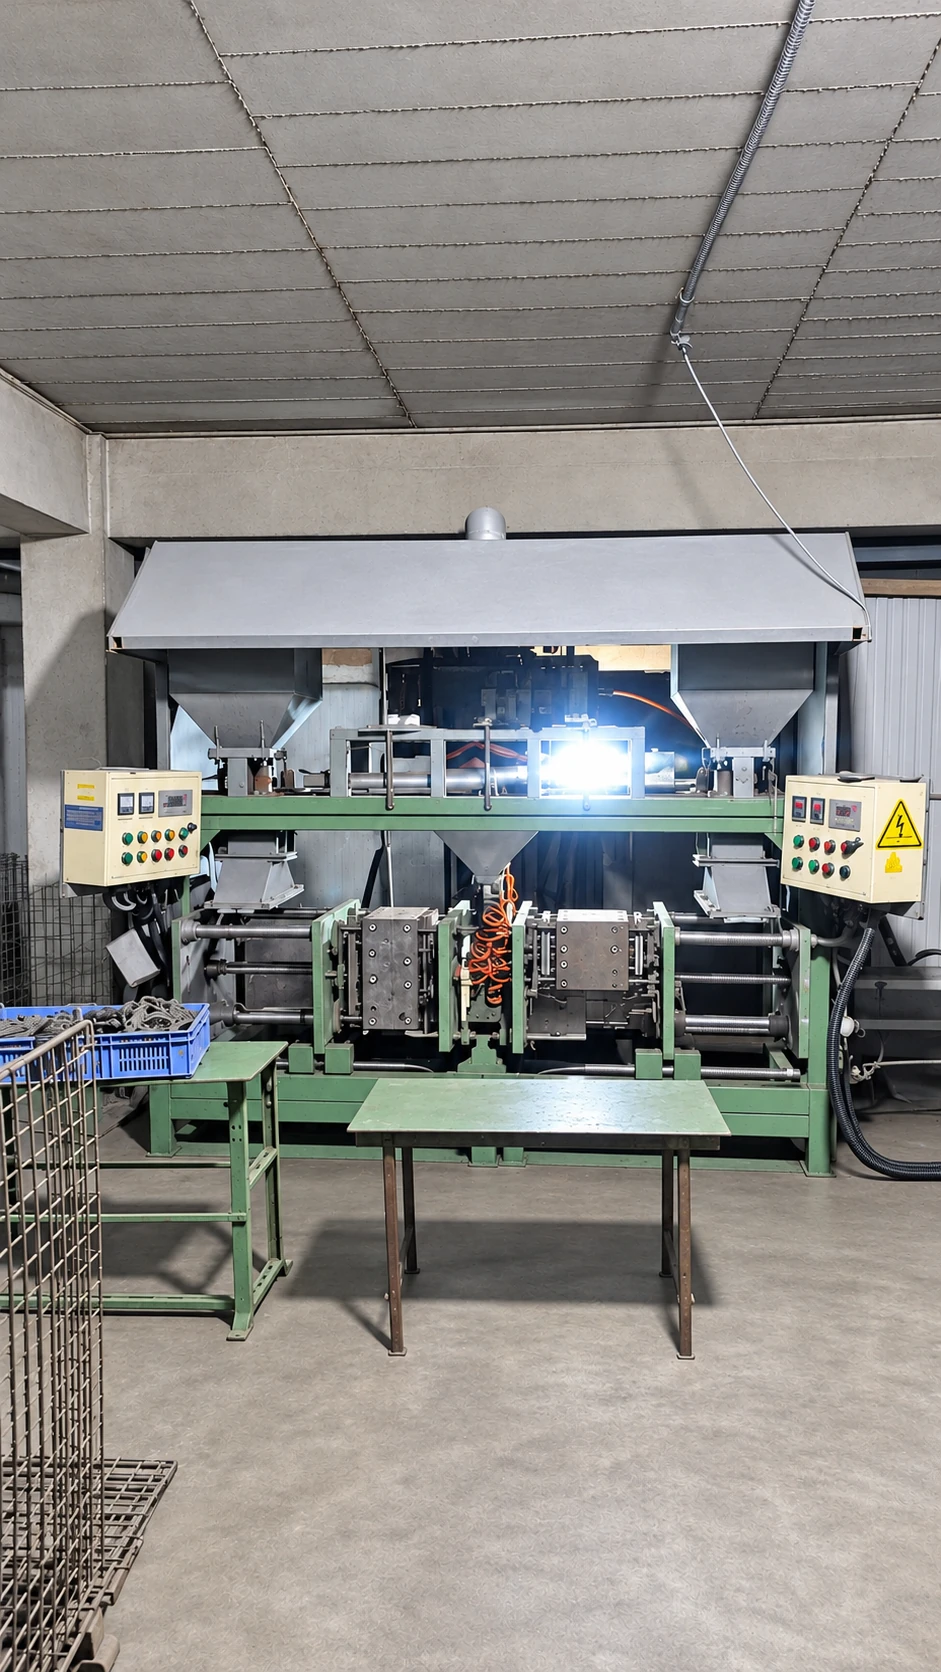
Wontideでは、レジンコーテッドサンドを加熱した金型で成形し、シェル鋳型と中子を製作します。自社内の鋳造、熱処理、CNC加工を一連の製造工程として検討します。引き合いの対象は、鋳鋼素材、熱処理済み素材、機械加工部品のいずれも検討できます。ご希望の納入範囲に含める工程を明示してください。
複数の見積を同じ技術条件で比較するにはどうすればよいですか。
同じ図面改訂、材料仕様、納入状態を基準にしてください。工程名だけでは完成寸法、検査範囲、納入後に残る作業は定まりません。
- 指定する鋳造法があれば記載し、検討が必要な条件を明示してください。
- 鋳放し面、機械加工箇所、基準、加工代を示してください。
- 熱処理、表面保護、他の供給者が行う工程を記載してください。
- 製造範囲と併せて、検査方法、受入基準、必要な記録を合意してください。
図面を送る前に
「シェル鋳造」は必ずロストワックス鋳造を意味しますか。
鋳型の材料を確認してください。樹脂結合砂のシェルと、ワックス模型の周囲に形成するセラミックシェルは異なる製造法です。引き合いには、必要な製造法を指定してください。
工具・金型費と生産数量をどう比較すべきですか。
工具・金型の初期費用を別に比較し、想定する継続発注数量に配分します。受入基準を満たす完成部品について、鋳造、熱処理、仕上げ、機械加工、検査の費用を加えます。継続発注は金属模型やワックス成形用金型への投資を支える要素になります。小ロットでは、鋳物単価と併せて、工具・金型の製作方式も比較します。
参考資料
外部資料は規格や一般的な鋳造法を説明するものです。Wontide自身の製造事例は本文中で区別して記載しています。
関連情報
まずは図面から
お客様の部品を確認します。
最新改訂の図面、材料仕様、数量、検査要件をお送りください。価格、型、製造日程を確定する前に、製造範囲を確認します。
Leo Wu · 総経理
leo.wu@wontide.com.cn
WhatsApp: +86 153 0535 4023
メールアプリが開きます。図面を添付してご自身で送信してください。メールアドレスのコピー、または WhatsApp での連絡も可能です。