鋳造したままの金属組織
凝固と冷却の進み方は、部位ごとの肉厚によって異なることがあります。部分的に結晶粒が粗くなったり、ウィドマンステッテン組織が生じたりすることがあります。鋳造に伴う残留応力が残る場合もあります。熱処理は鋼種、製品の形状、使用時の要求に応じて選定します。
焼ならしの作用
焼ならしは、鋼をその鋼種に適用される変態温度域より上に加熱し、工程で定められたとおりに保持した後、空気中で冷却する処理です。結晶粒の微細化と組織の均一化に役立つことがあります。結果は鋼種、肉厚、熱処理条件によって変わります。
炭素鋳鋼品の一部の焼ならし工程では、約900 °Cが温度の目安となります。実際の温度は鋼種、肉厚、適格性が確認された工程によって決まります。 加熱温度、保持時間、冷却条件は承認された工程に従います。鋼種や図面によっては、焼ならし、焼ならし後の焼戻し、または焼入れ・焼戻しが指定されます。
ASM Handbook · Normalizing of Steel · SFSA Research Report 94A · Table 1.1
沃泰達の焼ならし工程
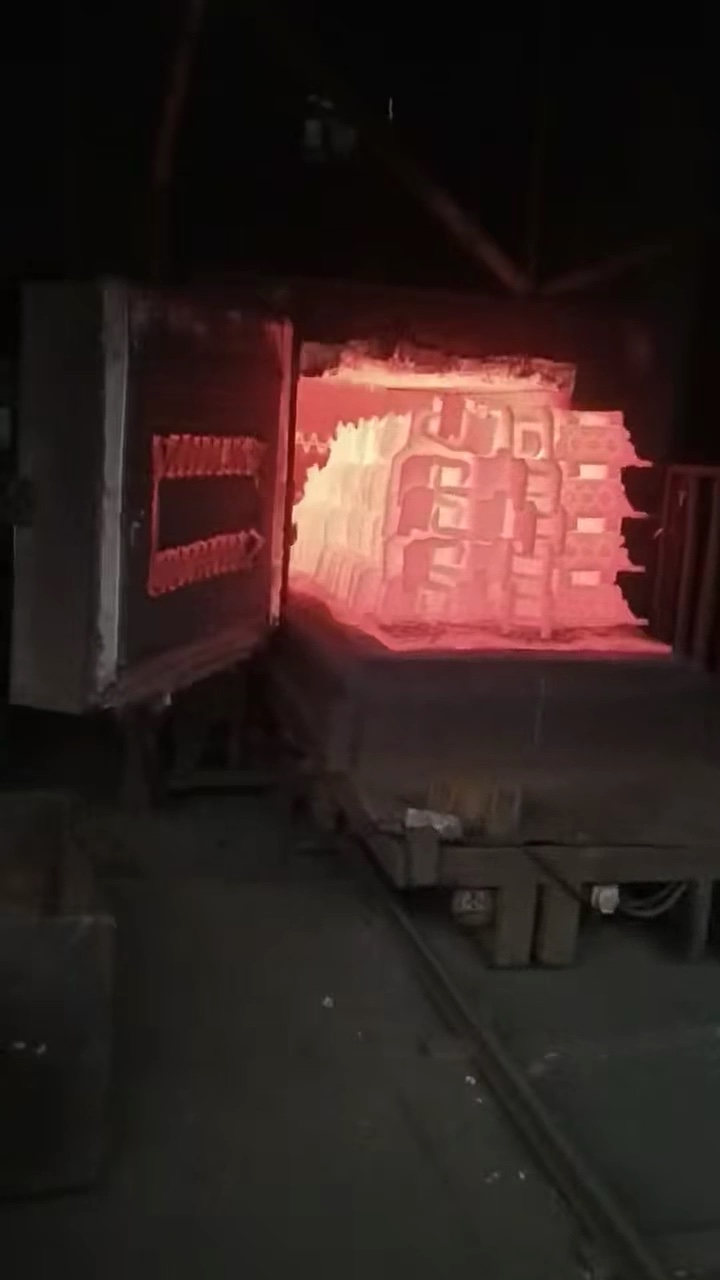
沃泰達では自社の焼ならし炉を使用しています。現場映像では、鋳鋼品を炉から取り出す様子を確認できます。
記録のある事例の一つは、ZG270-500 鋳鋼製の板ばね受け座を焼ならしし、機械加工を施して完成品として納入したものです。寸法、化学成分、引張、衝撃、硬さ、金属組織の検査記録があります。ZG270-500 の農機用ブラケットも焼ならし後に機械加工した状態で納入しました。2013~2017年に記録された日本向けプロジェクトでは、ZG230-450 の杭先端部品に焼ならしを行いました。
焼ならし時には、別鋳込みの試験用棒材を製品と一緒に炉に入れます。装入記録によって、試験結果を該当する炉の装入単位にひも付けられます。引張試験と衝撃試験は、合意した規格または検査計画に従って行います。
見積依頼書で指定する項目
熱処理後の状態、材料の要求事項、試験片の採取方法と提出記録を供給者と取り決めます。見積もりの比較前に、検査を溶解単位、炉の装入単位、または熱処理ロット単位のいずれで管理するかを明確にします。
- 熱処理後の状態 · 鋼種と図面に応じて、焼ならし、焼ならし後の焼戻しなど、必要な状態と適用工程を記載します。
- 規格と鋼種 · 適用規格、鋼種、および受入判定に用いる機械的性質を明記します。
- 試験片の採取元と頻度 · 製品と同時に熱処理する別鋳込み試験片、鋳物本体に付けて鋳造した試験部、または鋳物から採取した試験片のどれを用いるかを指定します。溶解、炉の装入、または熱処理ロットごとの採取頻度を取り決めます。
- 記録とひも付け · 必要に応じて、熱処理記録、機械試験報告書、金属組織の検査結果を求めます。それぞれを溶解番号や炉の装入単位にどう対応付けるかも決めます。