Das Gefüge im Gusszustand
Erstarrung und Abkühlung können je nach Querschnittsdicke unterschiedlich verlaufen. In einigen Bereichen können sich gröbere Körner oder ein Widmanstätten-Gefüge bilden. Auch gussbedingte Eigenspannungen können zurückbleiben. Welche Wärmebehandlung zweckmäßig ist, hängt von der Stahlsorte, der Bauteilgeometrie und den Einsatzanforderungen ab.
Was das Normalglühen bewirken kann
Beim Normalglühen wird Stahl über den maßgeblichen Umwandlungsbereich erwärmt, nach Verfahrensvorgabe auf Temperatur gehalten und anschließend an Luft abgekühlt. Das Verfahren kann das Korn verfeinern und das Gefüge gleichmäßiger machen. Das Ergebnis hängt von der Stahlsorte, der Querschnittsdicke und dem Wärmebehandlungsablauf ab.
Für bestimmte Normalglühverfahren an Kohlenstoffstahlguss sind etwa 900 °C ein typischer Richtwert. Die tatsächliche Temperatur hängt von der Stahlsorte, der Querschnittsdicke und dem qualifizierten Verfahren ab. Temperatur, Haltezeit und Abkühlung richten sich nach dem freigegebenen Verfahren. Je nach Stahlsorte und Zeichnung kann die Spezifikation Normalglühen, Normalglühen mit anschließendem Anlassen oder Vergüten (Härten und Anlassen) vorsehen.
ASM Handbook · Normalizing of Steel · SFSA Research Report 94A · Table 1.1
Normalglühen bei Wontide
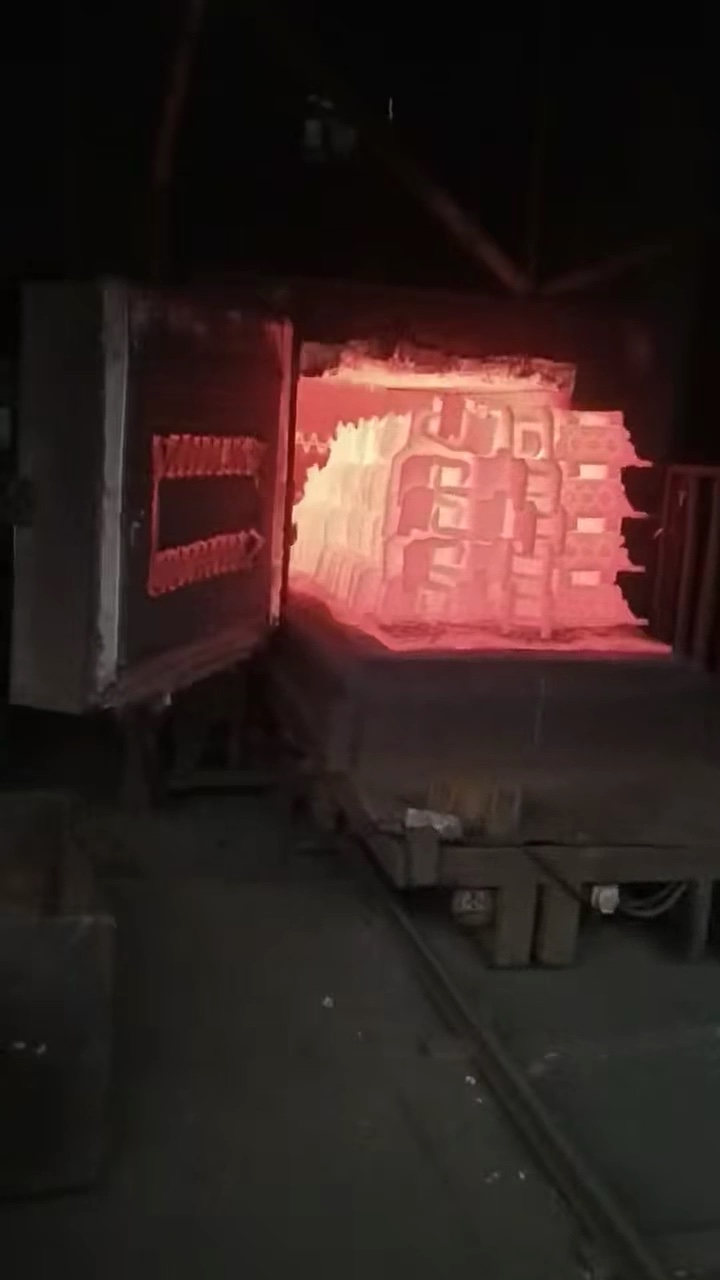
Wontide betreibt einen eigenen Normalglühofen. Das Video zeigt, wie Stahlgussteile aus diesem Ofen gefahren werden.
Die dokumentierten Beispiele umfassen einen Blattfedersitz aus Stahlguss ZG270-500, der normalgeglüht, mechanisch bearbeitet und als Fertigteil geliefert wurde. Dokumentiert sind Maßprüfung, chemische Analyse, Zugversuch, Kerbschlagbiegeversuch, Härteprüfung und metallografische Untersuchung. Eine Landmaschinenhalterung aus ZG270-500 wurde normalgeglüht und fertig bearbeitet geliefert. Das von 2013 bis 2017 dokumentierte Pfahlspitzenprogramm für Japan umfasste normalgeglühte Pfahlspitzen aus ZG230-450.
Beim Normalglühen werden separat gegossene Probestäbe zusammen mit den Teilen in den Ofen gelegt. Die Protokolle der Ofencharge ermöglichen die Zuordnung der Prüfergebnisse. Zug- und Kerbschlagbiegeversuche werden nach der vereinbarten Norm oder dem vereinbarten Prüfplan durchgeführt.
- Fertigungsbeispiel Blattfedersitz
- Fertigungsbeispiel Landmaschinenhalterung
- Fertigungsbeispiel Pfahlspitze
Was Sie in der Anfrage festlegen sollten
Stimmen Sie Wärmebehandlungszustand, Werkstoffanforderungen, Proben und Prüfnachweise mit dem Lieferanten ab. Klären Sie vor dem Angebot, ob die Prüfungen einer Schmelze, einer Ofencharge oder einem Wärmebehandlungslos zugeordnet werden sollen.
- Wärmebehandlungszustand · Den geforderten Zustand und das anzuwendende Verfahren angeben, etwa Normalglühen oder Normalglühen mit anschließendem Anlassen, soweit für Werkstoff und Zeichnung zutreffend.
- Norm und Werkstoff · Maßgebliche Norm und Stahlsorte sowie die für die Abnahme geltenden mechanischen Eigenschaften angeben.
- Proben und Prüfhäufigkeit · Die Probenherkunft festlegen: separat gegossen und zusammen mit den Teilen wärmebehandelt, angegossen oder aus dem Gussteil entnommen. Die Prüfhäufigkeit je Schmelze, Ofencharge oder Wärmebehandlungslos vereinbaren.
- Nachweise und Zuordnung · Nach Bedarf Wärmebehandlungsprotokolle, mechanische Prüfberichte und metallografische Nachweise anfordern. Festlegen, wie sie der Schmelze und der Ofencharge zugeordnet werden.
Video zum Normalglühen ansehen · Checkliste für Angebotsanfragen