ढलाई के बाद इस्पात की संरचना
ढलवाँ पुर्जे के अलग-अलग मोटाई वाले हिस्से अलग तरह से जम और ठंडे हो सकते हैं। कुछ जगहों पर मोटे क्रिस्टल दाने, विडमैनश्टैटन (Widmanstätten) संरचना या सूक्ष्म संरचना में अन्य अंतर दिख सकते हैं। ढलाई के बाद कुछ अवशिष्ट प्रतिबल भी रह सकते हैं। ऊष्मा-उपचार का चुनाव ग्रेड, पुर्जे की आकृति और उपयोग की आवश्यकताओं के आधार पर करें।
नॉर्मलाइज़िंग कैसे काम करती है
नॉर्मलाइज़िंग में इस्पात को उस पर लागू रूपांतरण तापमान-परास से ऊपर गरम किया जाता है, प्रक्रिया के अनुसार उस अवस्था में रखा जाता है और फिर हवा में ठंडा किया जाता है। इससे क्रिस्टल दाने महीन और संरचना अधिक समान हो सकती है। परिणाम इस्पात के ग्रेड, हिस्से की मोटाई और ऊष्मा-उपचार चक्र पर निर्भर करता है।
कार्बन इस्पात की ढलाई के कुछ नॉर्मलाइज़िंग चक्रों में लगभग 900 °C एक सामान्य संदर्भ है। वास्तविक तापमान ग्रेड, हिस्से की मोटाई और योग्यता-प्रमाणित प्रक्रिया पर निर्भर करता है। तापमान, ताप पर रखने का समय और ठंडा करने का तरीका स्वीकृत चक्र से तय करें। ग्रेड और ड्रॉइंग के अनुसार नॉर्मलाइज़िंग, नॉर्मलाइज़िंग के बाद टेम्परिंग, या क्वेंचिंग के बाद टेम्परिंग अपेक्षित हो सकती है।
ASM Handbook · Normalizing of Steel · SFSA Research Report 94A · Table 1.1
वॉनटाइड की कार्यशाला में नॉर्मलाइज़िंग
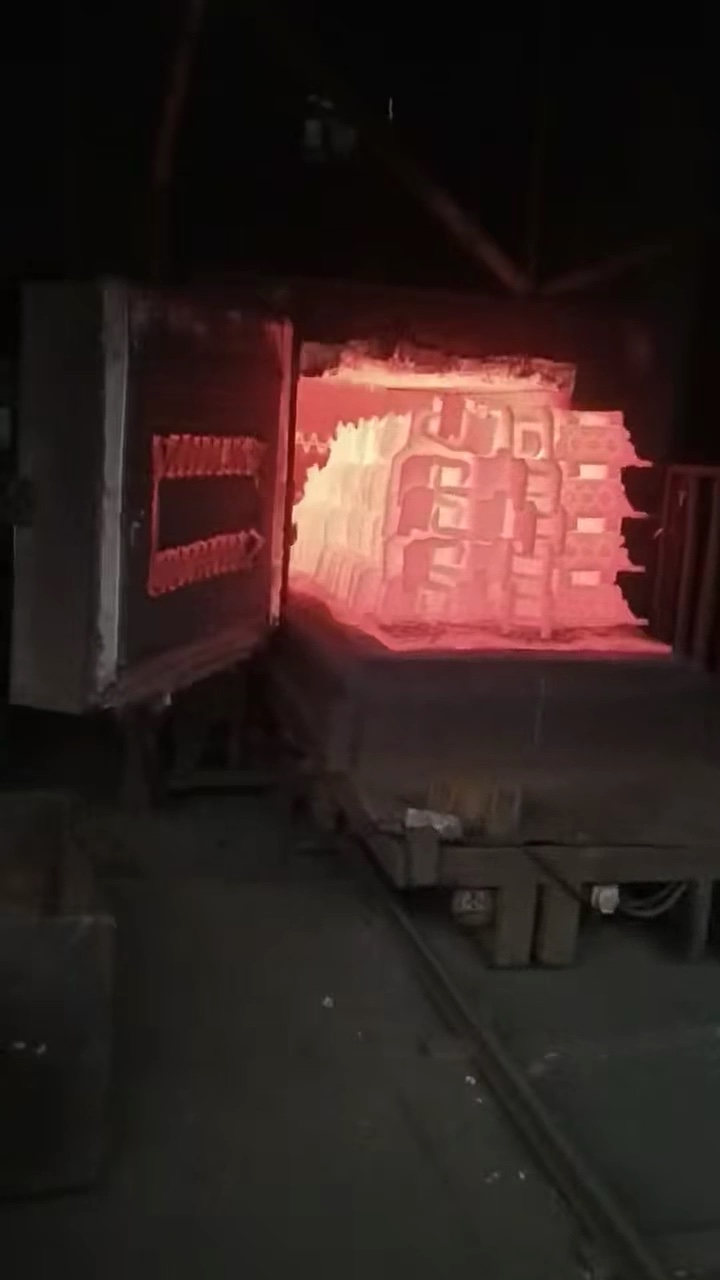
कार्यशाला के वीडियो में वॉनटाइड की नॉर्मलाइज़िंग भट्ठी से पुर्जे बाहर आते दिखते हैं। एक दस्तावेज़ित उदाहरण में ZG270-500 ढलवाँ इस्पात की लीफ स्प्रिंग सीट नॉर्मलाइज़ की गई और मशीनिंग के बाद तैयार पुर्जे के रूप में दी गई। रिकॉर्ड में आयामों, रासायनिक संघटन, तनन, आघात, कठोरता और धातु की सूक्ष्म संरचना की जाँच शामिल है।
ZG270-500 ढलवाँ इस्पात का एक कृषि उपकरण ब्रैकेट भी नॉर्मलाइज़ किया गया और मशीनिंग के बाद दिया गया। जापान के लिए 2013–2017 के दस्तावेज़ित कार्यक्रम में ZG230-450 से बने पाइल के सिरों को नॉर्मलाइज़ किया गया था।
नॉर्मलाइज़िंग के दौरान अलग से ढाली गई परीक्षण छड़ें पुर्जों के साथ भट्ठी में रखी जाती हैं।
कोटेशन माँगते समय क्या लिखें
आपूर्ति के लिए अपेक्षित ऊष्मा-उपचार की अवस्था, सामग्री का मानक व ग्रेड और स्वीकृति पर लागू यांत्रिक गुण लिखें। परीक्षण नमूने का स्रोत और प्रति गलन या ऊष्मा-उपचार की खेप या बैच में नमूना लेने की आवृत्ति तय करें। अपेक्षित दस्तावेज़ और उनका गलन व भट्ठी की खेप से संबंध भी निर्दिष्ट करें।
- आपूर्ति की अवस्था · ड्रॉइंग के अनुसार ऊष्मा-उपचार की अपेक्षित अवस्था लिखें, जैसे नॉर्मलाइज़ किया हुआ या नॉर्मलाइज़ कर टेम्पर किया हुआ।
- ग्रेड और स्वीकृति की शर्तें · सामग्री का मानक, ग्रेड और स्वीकृति पर लागू यांत्रिक गुण बताएँ।
- नमूने का स्रोत और आवृत्ति · निर्दिष्ट करें कि नमूना अलग से ढालकर पुर्जों के साथ ऊष्मा-उपचार की गई छड़ से, ढलाई के साथ जुड़े परीक्षण भाग से, या सीधे ढलवाँ पुर्जे से लिया जाएगा। प्रति गलन या ऊष्मा-उपचार की खेप या बैच में नमूना लेने की आवृत्ति तय करें।
- रिपोर्ट और पता लगाने योग्य रिकॉर्ड · लागू ऊष्मा-उपचार रिकॉर्ड, यांत्रिक परीक्षण या धातु की सूक्ष्म संरचना की जाँच की रिपोर्ट माँगें। बताएँ कि उन्हें किस गलन और भट्ठी की खेप से कैसे जोड़ा जाएगा।