報告書を部品と図面改訂版にひも付ける
まず部品番号、図面改訂版、測定したサンプルの識別情報を確認します。そのうえで報告書の各項目を図面上の部位に対応させます。似た穴や面が複数ある鋳物では、測定部位の識別が特に役立ちます。合否判定に使う前に、単位、公差、合意した測定方法を確認します。
測定結果ごとに該当する要求事項と照合する
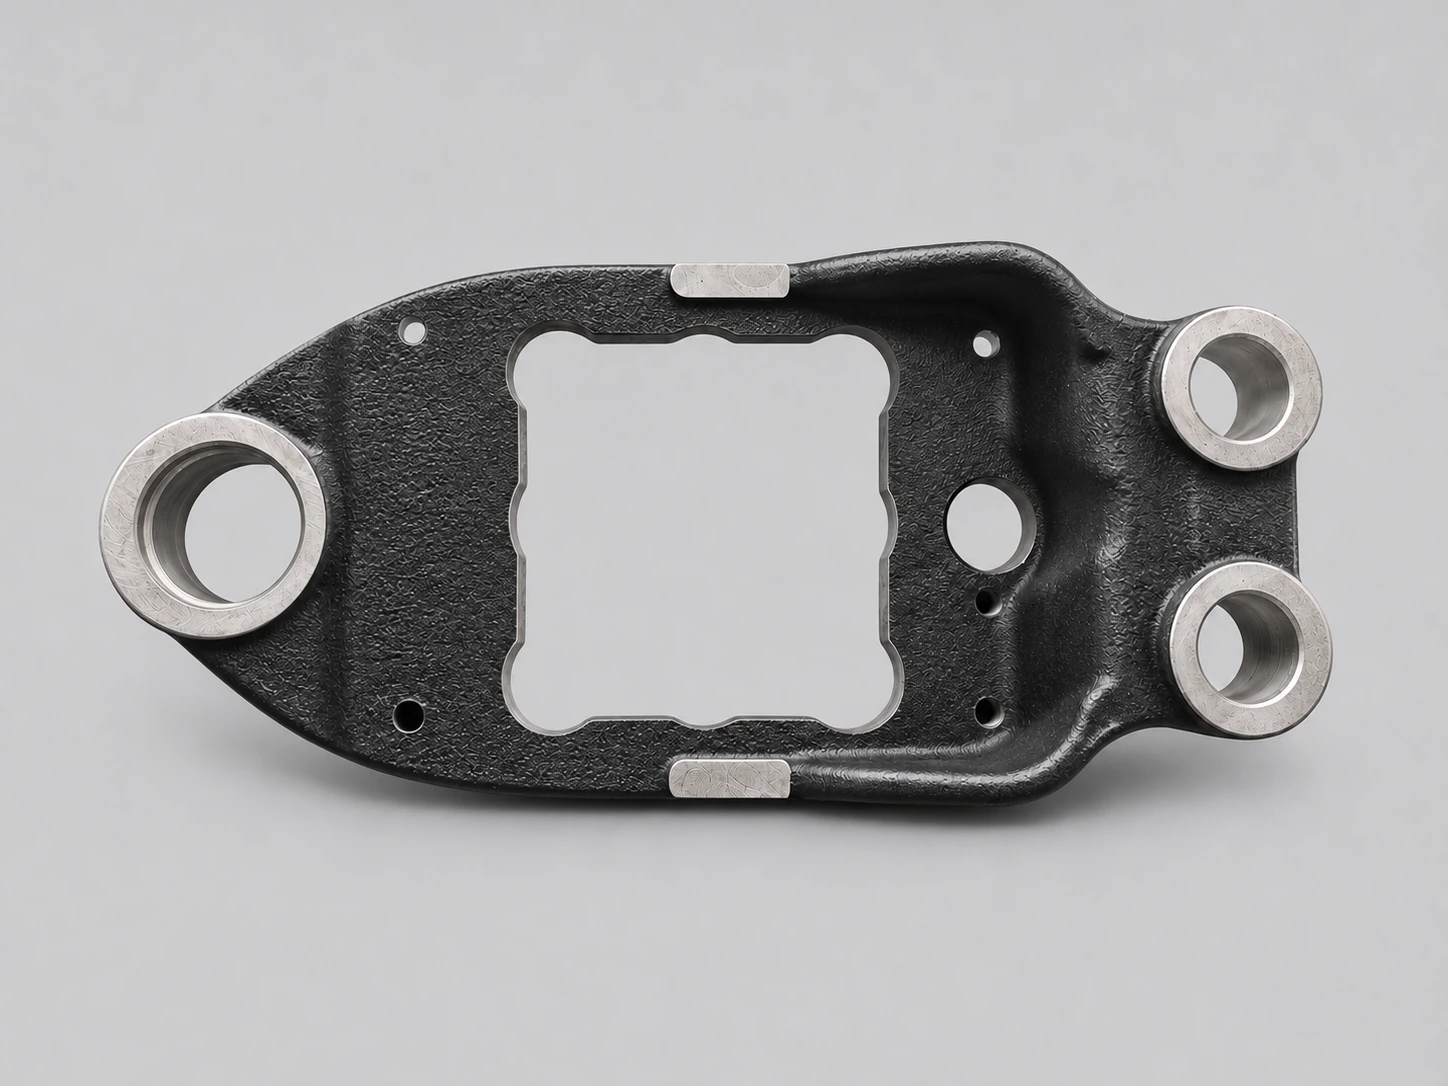
沃泰達の匿名事例は、鋳造と機械加工を行った農機用車軸のブレーキバックプレートです。同じ三次元測定機(CMM)での検査から得た三つの結果は、円の直径、二つの円形部の間隔、平面の直角度です。直径を確認する場合は、当該部位の図面指示を探し、測定値を許容上限・下限と比較します。
直角度の報告値は 0.0275 mm でした。測定した面の直角度の指示を図面で確認します。測定時に指定のデータムと測定方法が使われていることを確かめ、その指示の公差と測定値を比較します。適合を判断するには、該当するデータムと公差の両方が必要です。間隔についても、測定対象の二つの部位と、図面上の間隔の定義を確認します。
量産時の検査報告書に必要な項目を指定する
公開されている三つの測定値は、一回の検査結果です。量産ロットの受入れに向けて、検査する個数、抜取りの頻度、記録する部位、測定した部品やロットの識別方法を取り決めます。検査と報告書の費用を供給者が見積もれるよう、これらの要求を見積依頼に盛り込みます。