ตรวจว่ารายงานตรงกับชิ้นงานและฉบับแก้ไขของแบบ
เริ่มจากตรวจหมายเลขชิ้นส่วน ฉบับแก้ไขของแบบ และข้อมูลระบุชิ้นงานที่วัด จากนั้นจับคู่แต่ละรายการในรายงานกับลักษณะทางเรขาคณิตที่ตรงกันบนแบบ รหัสกำกับแต่ละลักษณะมีประโยชน์เมื่อชิ้นงานหล่อมีหลายรูหรือหลายพื้นผิวที่คล้ายกัน ก่อนใช้ผลตัดสินการตรวจรับ ให้ตรวจหน่วย พิกัดความเผื่อ และวิธีวัดที่ตกลงกันไว้
เทียบผลแต่ละรายการกับข้อกำหนดของรายการนั้น
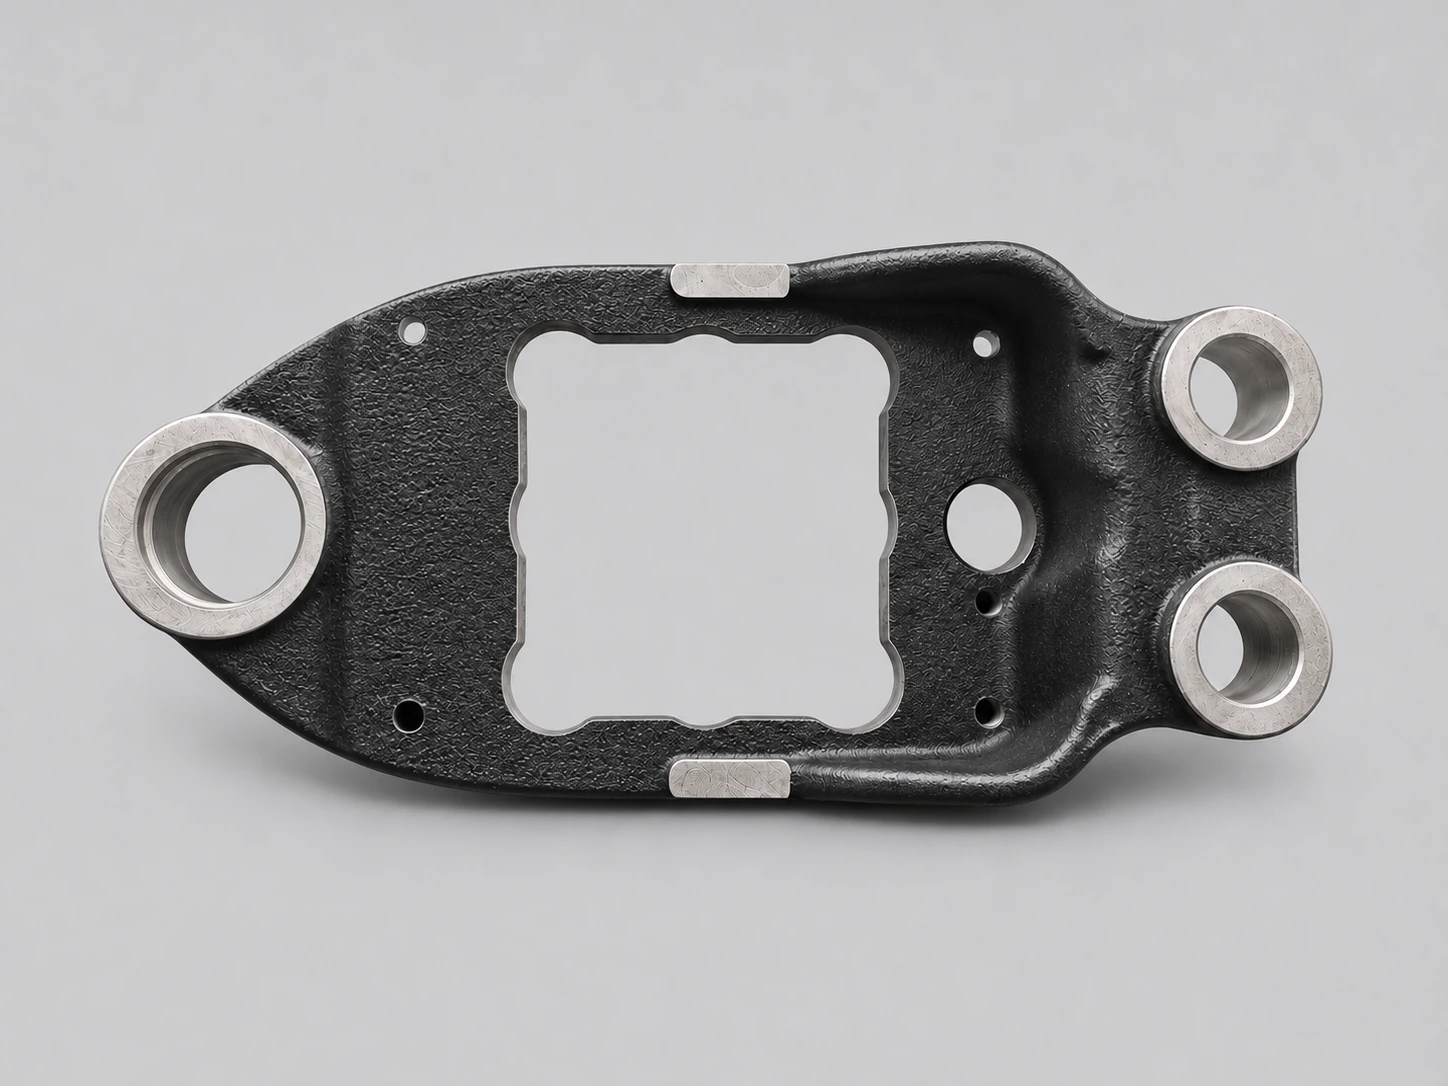
กรณีไม่เปิดเผยตัวตนของ Wontide เป็นแผ่นยึดชุดเบรกของเพลาเครื่องจักรกลการเกษตรที่ผ่านการหล่อและตัดเฉือน ผลสามรายการจากการตรวจครั้งเดียวด้วยเครื่องวัดพิกัดสามมิติ (CMM) ได้แก่ เส้นผ่านศูนย์กลาง ระยะห่างระหว่างลักษณะวงกลมสองตำแหน่ง และความตั้งฉากของระนาบ หากต้องตรวจเส้นผ่านศูนย์กลาง ให้หาข้อกำหนดของตำแหน่งนั้นบนแบบแล้วเทียบค่าที่วัดกับขีดจำกัดที่อนุญาต
รายงานระบุค่าความตั้งฉาก 0.0275 มม. เมื่อตรวจค่านี้ ให้หาข้อกำหนดความตั้งฉากของพื้นผิวที่วัดบนแบบ ตรวจว่าการจัดวางชิ้นงานใช้ดาตัมและวิธีวัดที่กำหนด จากนั้นเทียบค่ากับพิกัดความเผื่อของลักษณะนั้น ต้องทราบทั้งดาตัมและพิกัดความเผื่อที่ใช้จึงจะตัดสินได้ว่าลักษณะดังกล่าวตรงตามข้อกำหนดหรือไม่ สำหรับการวัดระยะห่าง ให้ระบุสองตำแหน่งที่วัดและดูว่าแบบกำหนดวิธีวัดระยะระหว่างตำแหน่งเหล่านั้นอย่างไร
กำหนดขอบเขตรายงานสำหรับงานผลิต
ค่าที่เผยแพร่ทั้งสามรายการมาจากการตรวจครั้งเดียว สำหรับการตรวจรับแต่ละล็อตการผลิต ให้ตกลงจำนวนชิ้นที่ต้องตรวจ ความถี่การสุ่มตรวจ ลักษณะที่ต้องบันทึก และวิธีระบุชิ้นที่วัดหรือล็อตการผลิต ระบุข้อกำหนดเหล่านี้ในคำขอใบเสนอราคาเพื่อให้ผู้ขายรวมการตรวจและรายงานที่จำเป็นได้